

Kev tswj qhov kub thaum lub sijhawmCov txheej txheem tsim khoom POY (Ib Feem Taw Qhia Xov Paj)yog qhov tseem ceeb heev kom ntseeg tau tias cov xov paj zoo thiab cov yam ntxwv xav tau. Cov txheej txheem tswj qhov kub tshwj xeeb tuaj yeem sib txawv nyob ntawm cov khoom siv thiab cov txheej txheem siv, tab sis ntawm no yog qee cov lus qhia dav dav:
Ua kom cov khoom siv raw sov ua ntejUa ntej nkag mus rau hauv cov txheej txheem extrusion, cov khoom siv raw, feem ntau yog cov polyester chips, yuav tsum tau preheated rau ib qho kub tshwj xeeb. Qhov no feem ntau yog ua nyob rau hauv lub hopper lossis lub preheating chamber. Ua raws li cov lus qhia ntawm cov chaw tsim khoom rau qhov kub preheating tsim nyog.
Cov txheej txheem extrusionCov txheej txheem extrusion suav nrog kev yaj cov polyester chips uas tau ua kom sov ua ntej thiab extruding lawv los ntawm spinnerets los ua filaments. Txhawm rau tswj qhov kub thaum lub sijhawm extrusion, xav txog cov hauv qab no:
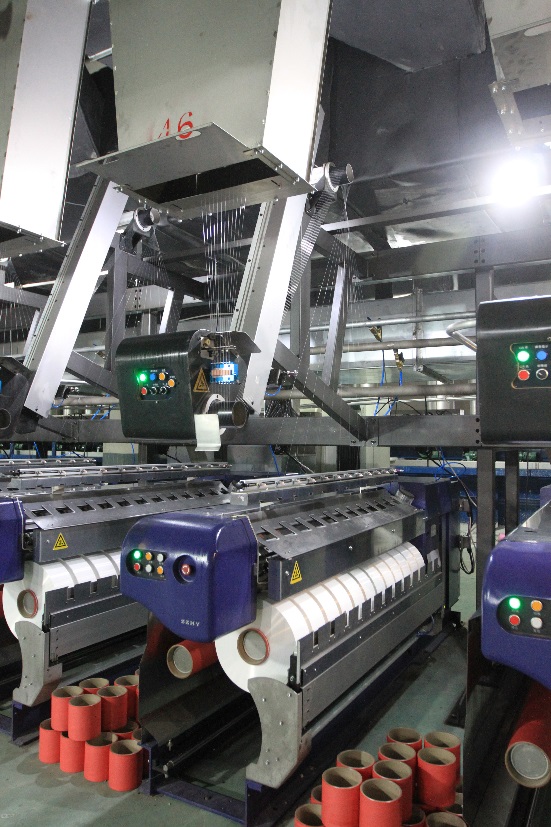
a.Kub ntawm lub thoob:Lub thoob extruder muaj ntau thaj chaw cua sov, txhua thaj chaw muaj nws tus kheej tswj qhov kub. Kho qhov chaw kub ntawm cov cheeb tsam no raws li qhov xav tau tshwj xeeb ntawm cov polyester chips uas tau ua tiav. Feem ntau, qhov kub nce zuj zus los ntawm thaj chaw pub mus rau thaj chaw ntsuas.
b. Kub ntawm lub spinneret:Lub spinneret, uas muaj cov qhov me me uas cov polyester molten raug extruded, yuav tsum tau tswj hwm ntawm qhov kub tshwj xeeb. Qhov kub no yog qhov tseem ceeb kom ua tiav qhov txoj kab uas hla thiab cov yam ntxwv ntawm cov filament xav tau. Saib cov lus qhia ntawm cov chaw tsim khoom siv rau qhov kub spinneret pom zoo.
Kev tua hluav taws:Tom qab extrusion, cov filaments raug quenched kom lawv khov. Cov txheej txheem no feem ntau yuav tsum tau hla cov filaments los ntawm qhov chaw txias, xws li cua lossis dej. Qhov kub ntawm qhov chaw quenching yuav tsum tau tswj kom zoo kom ntseeg tau tias khov thiab tiv thaiv txhua yam tsis zoo xws li filament sticking lossis deformations.
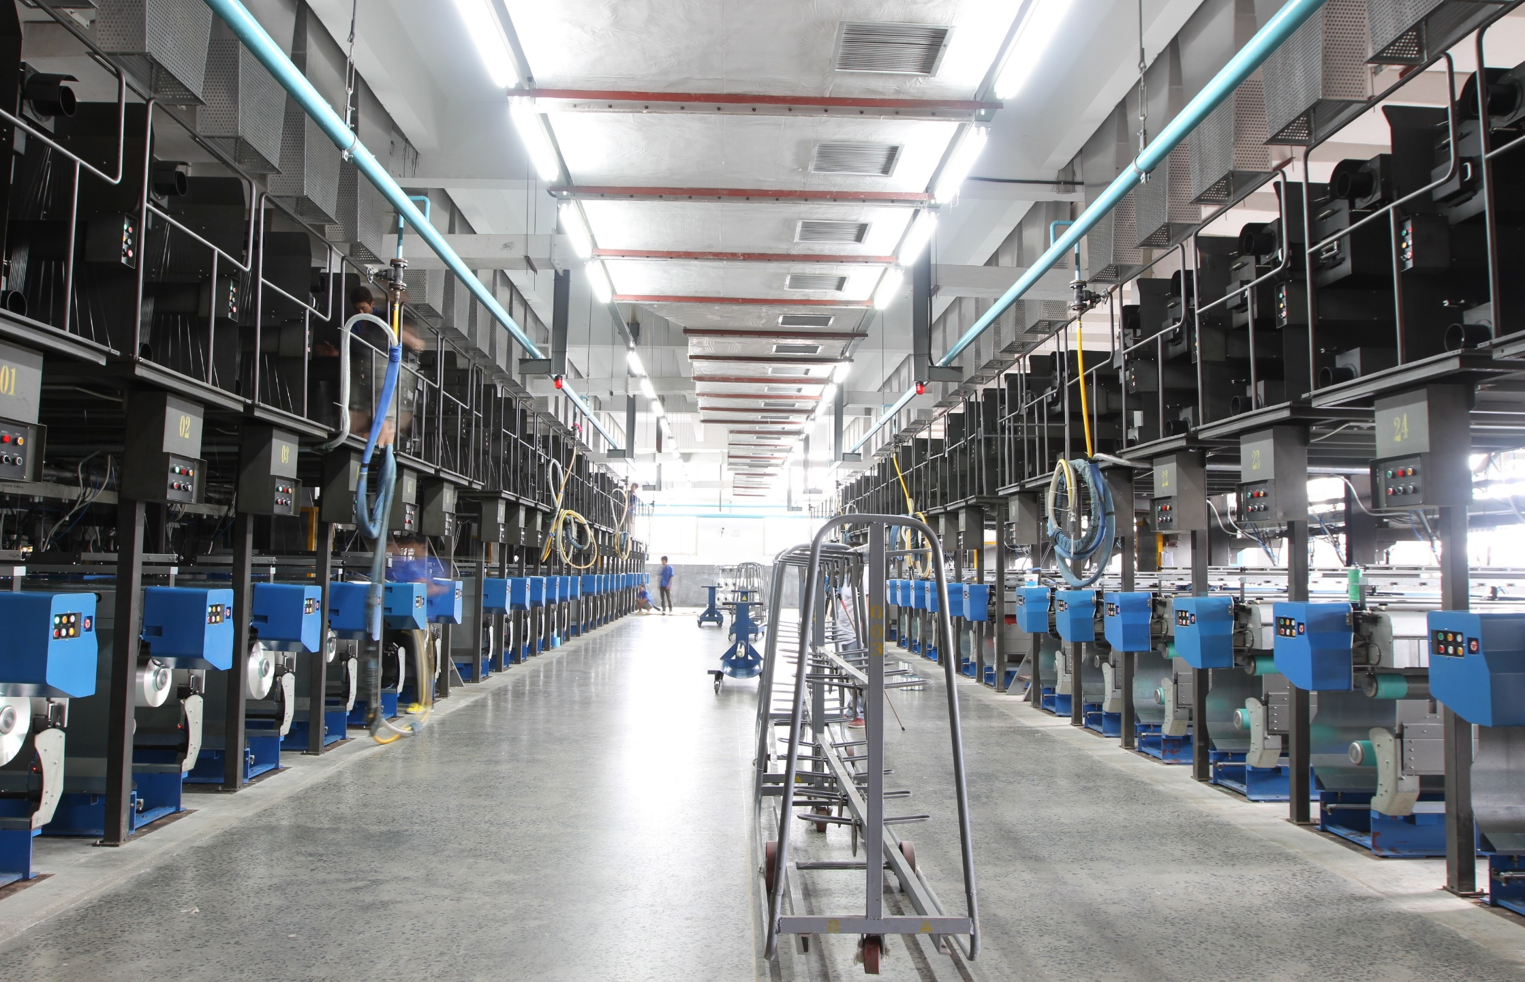
Kos duab/ncabKev kos duab lossis ncab cov filaments yog ib kauj ruam tseem ceeb hauv kev taw qhia cov saw hlau polymer thiab muab cov khoom xav tau rau cov xov paj. Thaum lub sijhawm no, qhov kub yuav tsum tau tswj kom ua tiav qib kev taw qhia xav tau. Qhov kub siab dua ua rau ncab zoo dua, tab sis qhov kub ntau dhau tuaj yeem ua rau cov filaments puas tsuaj. Qhov kub ntawm kev kos duab nyob ntawm cov polymer tshwj xeeb uas tau ua tiav thiab nws cov khoom. Ua raws li cov lus qhia ntawm cov chaw tsim khoom lossis ua qhov kev sim kom txiav txim siab qhov kub ntawm kev kos duab zoo tshaj plaws.
Kev Kub Hnyiab:Kev ua kom kub yog ib txoj kev kho cua sov uas ua rau cov xov uas ncab tawm kom txo tau kev ntxhov siab sab hauv thiab txhim kho nws qhov ruaj khov. Qhov kub thiab lub sijhawm ntawm kev ua kom kub tuaj yeem sib txawv raws li qhov xav tau tshwj xeeb ntawm cov xov. Ua raws li cov kev cai annealing uas cov chaw tsim khoom muab lossis ua kev sim kom paub txog cov xwm txheej zoo tshaj plaws.
Kev sib txhuamThaum lub sijhawm winding, cov xov paj yuav txias ntxiv kom ntseeg tau tias nws tseem zoo li qub thiab muaj zog. Cov txheej txheem winding yuav suav nrog kev xa cov xov paj mus rau hauv chav txias lossis siv cua txias lossis dej dav hlau. Tswj qhov kub thiab txias hauv theem no kom tiv thaiv cov teeb meem cuam tshuam nrog cua sov lossis cov xov paj deformation.
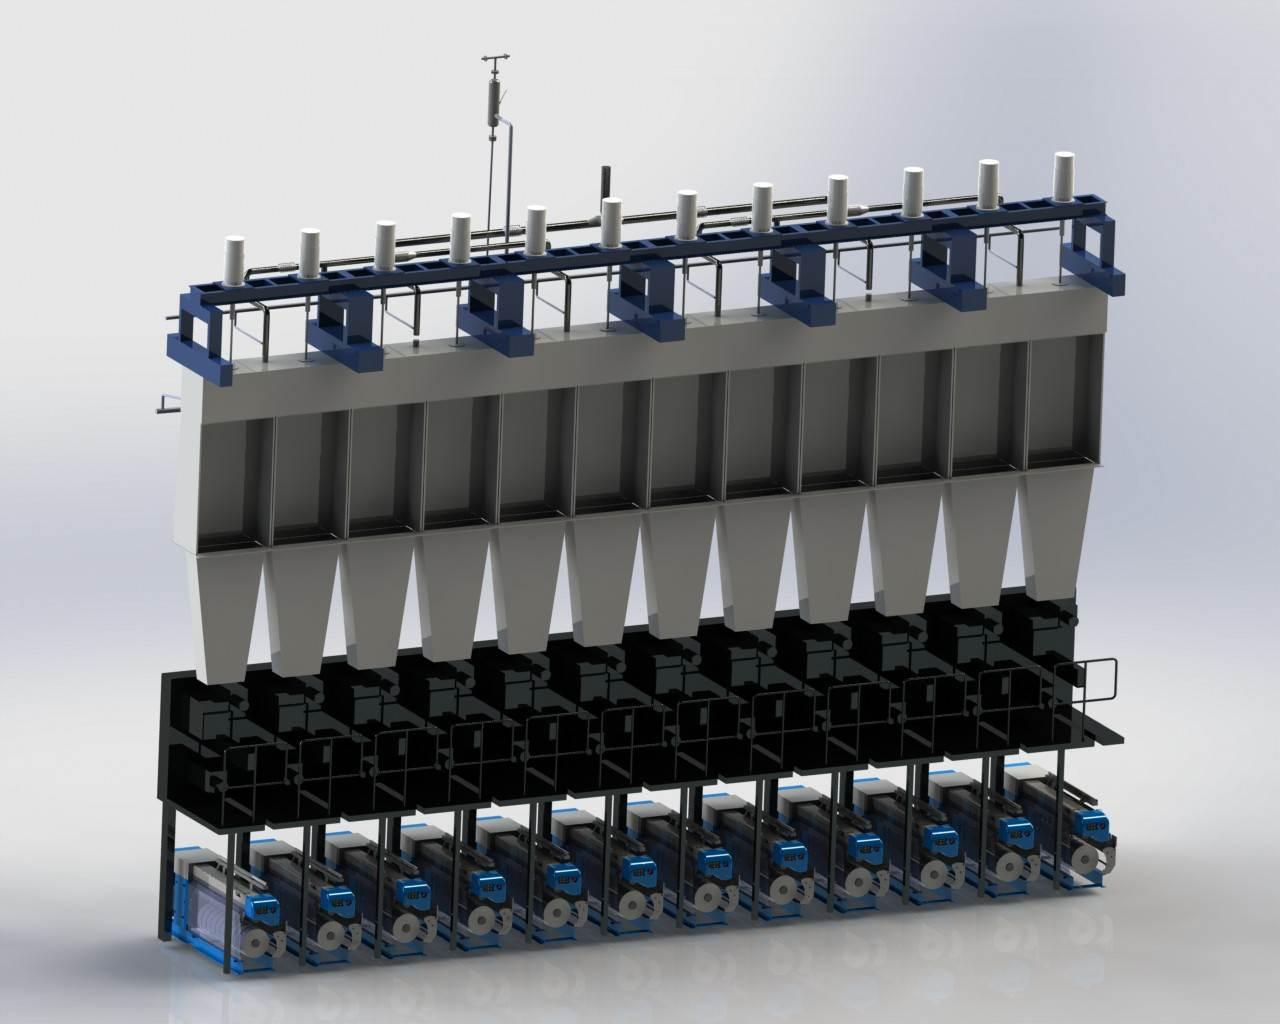
Nco ntsoov, cov kev tswj qhov kub tshwj xeeb yuav txawv raws li cov khoom siv thiab cov txheej txheem siv hauv koj txoj kab ntau lawm POY. Nws yog ib qho tseem ceeb kom sab laj nrog cov lus qhia ntawm cov chaw tsim khoom siv, ua qhov kev sim, thiab ua kom zoo dua qhov chaw kub raws li cov yam ntxwv ntawm cov xov paj thiab cov kev xav tau zoo.
Lub sijhawm tshaj tawm: Tsib Hlis-29-2023